Messsonde an der Maschine
Platzieren Sie die externe, kabelgebundene Messsonde am ausgewählten mechanischen Messpunkt und das Terminal an einem gut zugänglichen Standort mit geeigneter Funkabdeckung.
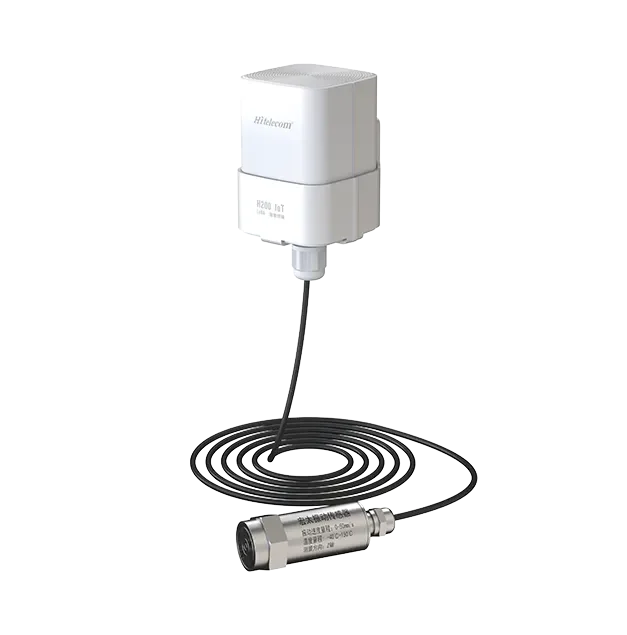
Der Schwingungssensor der Hitelecom H Series verbindet eine externe, kabelgebundene Messsonde mit einem drahtlosen Terminal zur Überwachung hochfrequenter Maschinenschwingungen. Montieren Sie die Messsonde an einem starren Messpunkt am Motorlagergehäuse und übertragen Sie die konfigurierten Messwerte an Ihr Instandhaltungsteam. Wählen Sie eine einachsige oder dreiachsige Messung mit einem RMS-Schwinggeschwindigkeitsbereich von 0–50 mm/s, einer Anzeigeauflösung von 0,1 mm/s und einem Messfrequenzbereich von 10–5000 Hz. Stimmen Sie die Verbindung über 4G, NB-IoT oder LoRa und das Übertragungsprofil auf Ihre Installation ab.
WICHTIGE MERKMALE
Verbinden Sie eine an der Maschine montierte Messsonde, ein geeignetes Messprofil und eine drahtlose Datenverbindung zu einem gemeinsamen Überwachungsablauf.
Platzieren Sie die externe, kabelgebundene Messsonde am ausgewählten mechanischen Messpunkt und das Terminal an einem gut zugänglichen Standort mit geeigneter Funkabdeckung.
Messen Sie die RMS-Schwinggeschwindigkeit von 0–50 mm/s mit einer Anzeigeauflösung von 0,1 mm/s. Wählen Sie die einachsige oder dreiachsige Messung passend zur Maschine und zum Messziel.
Überwachen Sie Maschinenschwingungen im Messfrequenzbereich von 10–5000 Hz. Stimmen Sie die Montage der Messsonde und das Erfassungsprofil auf die für Ihre Anlage relevanten Frequenzen ab.
Verbinden Sie verteilte Messpunkte über die gelieferte 4G-, NB-IoT- oder LoRa-Variante mit der vereinbarten Überwachungsplattform.
Definieren Sie projektspezifische Grenzwerte, Benachrichtigungsempfänger und die anschließende Inspektion anhand der ausgewählten Messgröße und der normalen Betriebsbedingungen.
Für die Produktfamilie sind NFC-Aktivierung, lokale Konfiguration und OTA-Updates aufgeführt. Bestätigen Sie die beim gelieferten Modell verfügbaren Funktionen.
DIE PASSENDE MESSGRÖSSE ERFASSEN
Ein aussagekräftiger Maschinentrend beginnt mit einem reproduzierbaren Messpunkt, einer klar definierten Messgröße und den zugehörigen Betriebsbedingungen. Legen Sie diese gemeinsam fest, bevor Sie Messsonde und Übertragungsprofil auswählen.
Der Effektivwert (RMS) der Schwinggeschwindigkeit wird in mm/s angegeben. Der Messbereich beträgt 0–50 mm/s bei einer Anzeigeauflösung von 0,1 mm/s. Vergleichen Sie Messwerte am selben Maschinenpunkt unter vergleichbaren Betriebsbedingungen.
Der angegebene Messfrequenzbereich beträgt 10–5000 Hz. Er beschreibt die von der Messsonde erfassten Schwingungsfrequenzen. Wählen Sie das drahtlose Übertragungsintervall unabhängig davon passend zu Ihrem Instandhaltungsablauf.
Maschinendrehzahl, Last und Produktionsphase liefern den Kontext für jeden Vergleich. Halten Sie diese Angaben im Überwachungsplan oder in den verfügbaren Betriebsaufzeichnungen fest.
Montieren Sie die externe Messsonde direkt auf einem freigegebenen, starren Motorlagergehäuse oder auf einer Messfläche am Lagerschild in der Nähe des ausgewählten Lagers. Wählen Sie bei einer einachsigen Konfiguration die Messrichtung und legen Sie bei einer dreiachsigen Konfiguration die Orientierung aller drei Achsen fest. Sichern Sie das Sondenkabel mit einer geeigneten Zugentlastung und halten Sie Abstand zu rotierenden Teilen und heißen Oberflächen. Montieren Sie das drahtlose Terminal separat innerhalb seiner Umgebungsgrenzwerte und prüfen Sie die Funkabdeckung an dieser Position. Beachten Sie die mitgelieferte Montageanleitung, Kabelspezifikation und Installationszeichnung.
VOM MESSWERT ZUR REAKTION
Die Erfassung bestimmt, wie Schwingungen gemessen werden; die Übertragung bestimmt, wann das Terminal Daten sendet. Legen Sie Messfrequenzband, Erfassungsanforderungen, Übertragungsintervall und Alarmreaktion als gemeinsames Betriebsprofil fest.
Die externe Messsonde misst am gekennzeichneten Maschinenpunkt. Stimmen Sie die gelieferte Messgröße, das Frequenzband und die Erfassungseinstellungen auf das Überwachungsziel ab.
Das Terminal sendet die konfigurierten Messwerte über die ausgewählte Mobilfunk- oder LoRa-Verbindung. Vereinbaren Sie den Übertragungszeitplan und den vollständigen Datenweg bis zur Plattform.
Vergleichen Sie übereinstimmende Betriebszustände, prüfen Sie konfigurierte Benachrichtigungen und geben Sie dem Instandhaltungsteam einen vereinbarten Inspektionsschritt vor. Dokumentieren Sie das Ergebnis für den nächsten Vergleich.
Die veröffentlichte Referenz zur Batterielebensdauer liegt bei stündlicher Datenübertragung unter festgelegten Bedingungen über 10 Jahren. Diese Referenz bezieht sich auf das konfigurierte Betriebsprofil des Terminals. Die tatsächliche Lebensdauer hängt von der gelieferten Batterie, der Messsonde und ihrer Erfassungsbeanspruchung, dem Übertragungszeitplan, der Funkabdeckung, erneuten Übertragungen und der Temperatur ab. Fordern Sie eine Lebensdauerabschätzung für die vollständige Konfiguration an, die Sie einsetzen möchten.
ANWENDUNGEN
Entdecken Sie 48 praxisnahe Überwachungsaufgaben in acht Maschinenkategorien. Jede Aufgabe beschreibt einen festen Sondenmesspunkt, den für Vergleiche relevanten Betriebskontext und die Angaben zur Auswahl einer geeigneten Konfiguration.
8 Maschinenkategorien 48 Überwachungsaufgaben
Die Fotos veranschaulichen Maschinenumgebungen. Wählen Sie den tatsächlichen Messpunkt, das Sondenfrequenzband und die Installation gemeinsam mit Ihrem Maschineningenieur.
Vergleichen Sie Schwingungstrends an ausgewählten festen Motormesspunkten in Produktionslinien, Aggregaten und rotierenden Antriebssystemen.
Verfolgen Sie Veränderungen am Motorlagergehäuse und geben Sie dem Instandhaltungsteam eine reproduzierbare Referenz für regelmäßige Inspektionen.
Vergleichen Sie Messwerte innerhalb übereinstimmender Drehzahl- und Lastbereiche, damit normale Änderungen der Betriebsbelastung im Trend erkennbar bleiben.
Beobachten Sie den Elektromotor eines Hydraulikaggregats und unterstützen Sie Prüfungen bei vergleichbaren Zyklen des Druckbedarfs.
Verfolgen Sie motorseitige Schwingungen über reproduzierbare Spritzgießzyklen und priorisieren Sie Antriebsinspektionen anhand der Produktionsaufzeichnungen.
Erstellen Sie einen Schwingungsverlauf für die rotierende elektrische Maschine eines Stromerzeugungsaggregats bei definierter Betriebslast und Drehzahl.
Erfassen Sie vergleichbare Schwingungsmesswerte während eines definierten Probelaufs zur Unterstützung eines vereinbarten Prüf- oder Abnahmeablaufs.
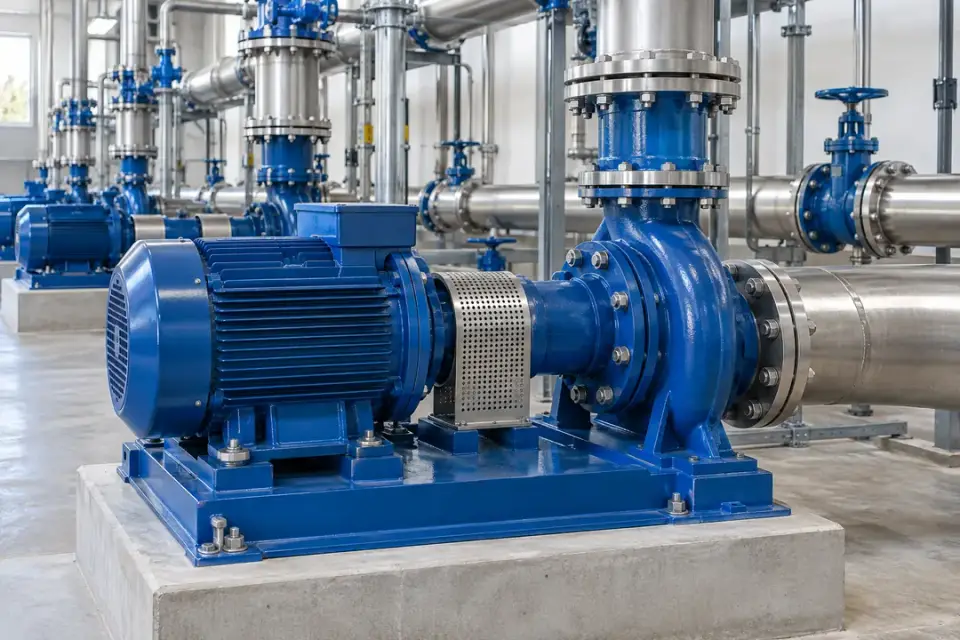
Platzieren Sie die Messsonde in der Nähe des Motor- oder Pumpenlagers und setzen Sie Veränderungen in Beziehung zu Durchfluss, Druck und Betriebsbelastung.
Überwachen Sie ausgewählte Motor- und Pumpenmesspunkte an Betriebs- und Reserveaggregaten zur Unterstützung der Instandhaltungsplanung in Pumpstationen.
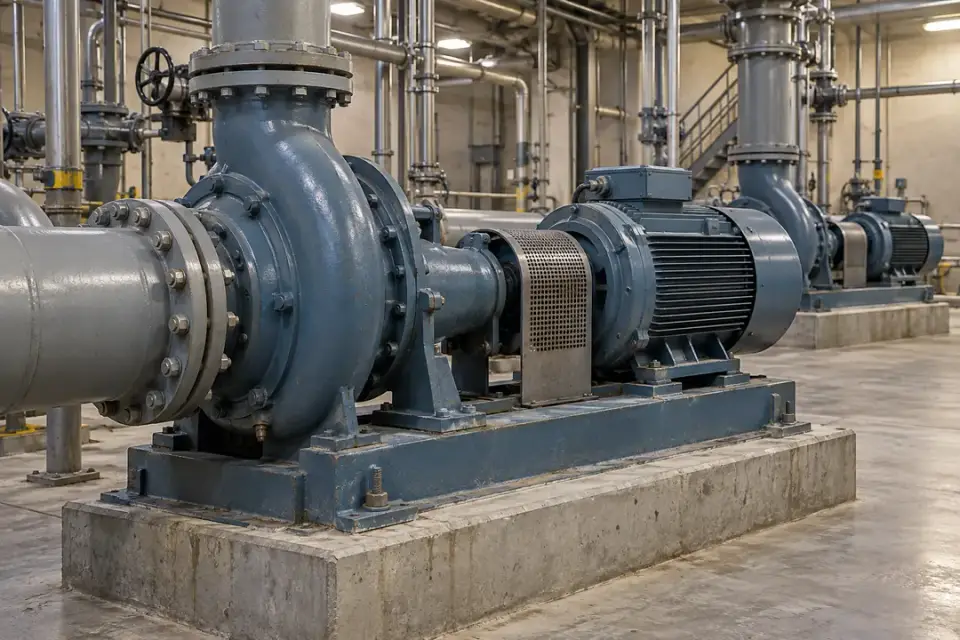
Beobachten Sie zugängliche, trocken aufgestellte Pumpen- und Motorbaugruppen und vergleichen Sie Trends mit den Aufzeichnungen der Pumpzyklen.
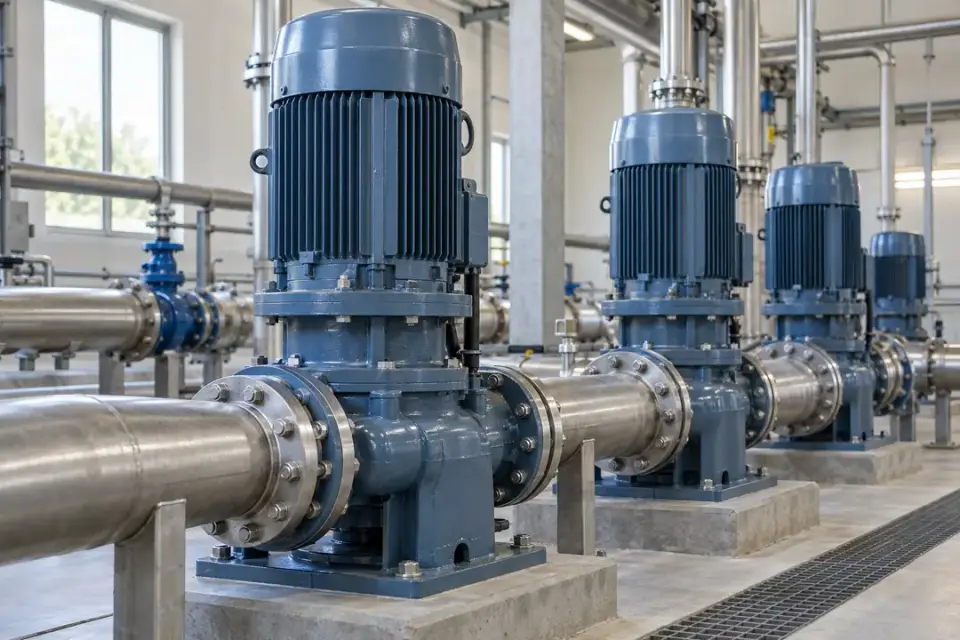
Überwachen Sie einen ausgewählten, festen Lagerbereich am Motor einer vertikalen Pumpe und erfassen Sie Veränderungen während des normalen Betriebs.
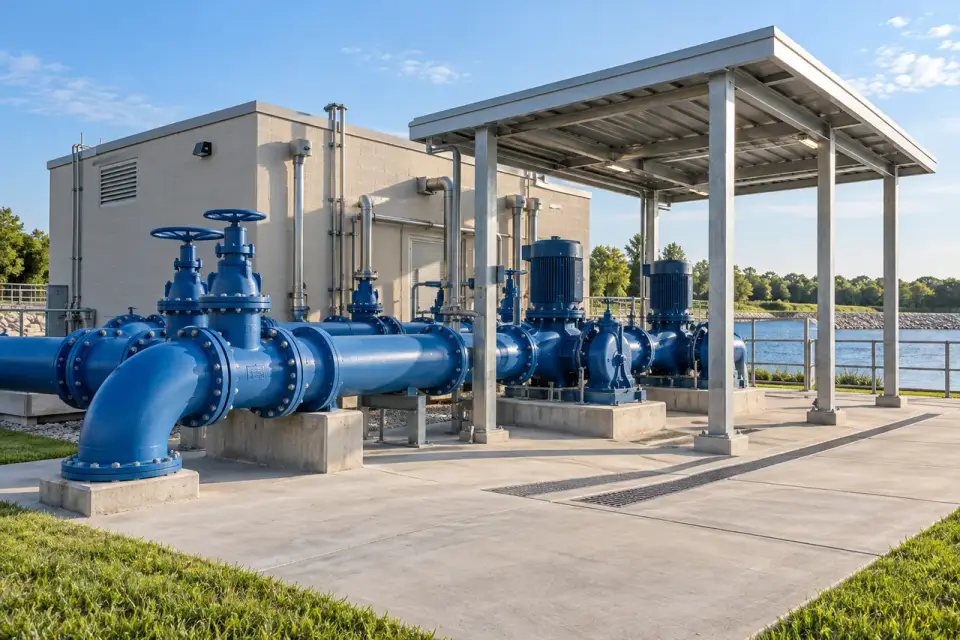
Führen Sie einen Schwingungstrend für Umwälzpumpen, die Produktionsanlagen versorgen, und vergleichen Sie Messwerte bei stabilem Prozessbedarf.
Beobachten Sie motorseitige oder am Lagergehäuse auftretende Schwingungen einer hygienischen Pumpenlinie. Halten Sie die Installation außerhalb des Produktkontaktbereichs.
Vergleichen Sie Schwingungsveränderungen an geeigneten Pumpenantrieben und nutzen Sie die Ergebnisse zusammen mit Druck-, Durchfluss- und Instandhaltungsaufzeichnungen.
Überwachen Sie feste Messpunkte am Ventilatorantrieb und an den Lagern statt Schaufeln, flexibler Luftkanäle oder Gebäudebewegungen.
Verfolgen Sie die Schwingungen des Antriebs und der Lageranordnung eines Lüftungsventilators zur Unterstützung der Inspektion gebäudetechnischer Anlagen in genutzten Gebäuden.
Verfolgen Sie Trends an ausgewählten Ventilatorlagerpunkten bei gleichbleibender Absaugleistung und unterstützen Sie das Instandhaltungsteam beim Erkennen prüfenswerter Veränderungen.
Überwachen Sie feste Motor- oder Ventilatorlager eines Entstaubungssystems im Rahmen der Maschineninstandhaltung.
Verfolgen Sie lokale Schwingungen an einem Hilfsventilatorantrieb und vergleichen Sie Messwerte über dokumentierte Betriebsanforderungen hinweg.
Beobachten Sie Zustandstrends am Ventilatorantrieb, damit das Instandhaltungsteam Inspektionen auf die Produktion der Trocknungslinie abstimmen kann.
Erfassen Sie reproduzierbare Schwingungstrends am Motor und an den Antriebslagern eines Belüftungsgebläses und dokumentieren Sie dessen Prozessanforderungen.
Wählen Sie den Messpunkt nahe einem feststehenden Lagerbereich und stimmen Sie die Messspezifikation auf den Kompressorbetrieb ab.
Verfolgen Sie Schwingungen in der Nähe der Kompressorlager und vergleichen Sie Veränderungen bei stabilen Betriebs- und Lastzuständen.
Beobachten Sie lokale Schwingungstrends an einem Antriebs- oder Lagerbereich und dokumentieren Sie den normalen zyklischen Betrieb des Kompressors.
Verfolgen Sie den Schwingungstrend eines geeigneten Kompressorantriebs zur Unterstützung geplanter Inspektionen einer Kälteanlage.
Vergleichen Sie lokale Antriebs- und Gehäuseschwingungen bei übereinstimmenden Vakuumprozesszuständen und nutzen Sie Veränderungen als Grundlage für Anlagenprüfungen.
Verfolgen Sie Trends an ausgewählten, feststehenden Messpunkten eines trockenlaufenden Schrauben-Vakuumsystems zur Instandhaltungsbewertung über vergleichbare Produktionszyklen.
Beobachten Sie Maschinenschwingungen an einem ausgewählten Antriebs- oder Lagerpunkt eines Prozesskompressors mit einer qualifizierten Installation.
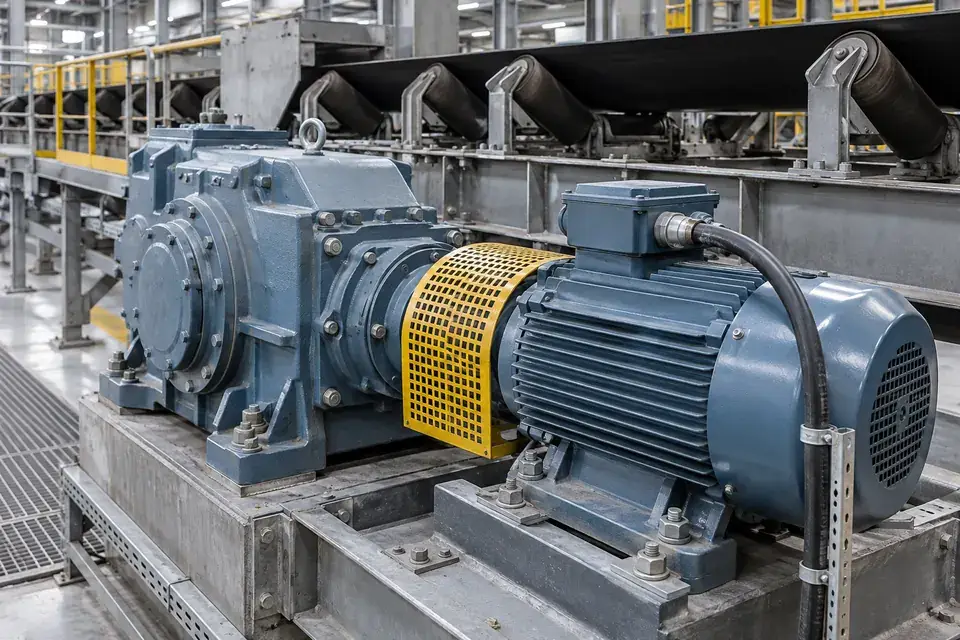
Messen Sie am ausgewählten Antriebs- oder Lagerbereich. Betriebsdrehzahl, Materiallast und Bewegungszyklen liefern den Kontext für Vergleiche.
Verfolgen Sie lokale Getriebe- und Motorschwingungen am Förderantrieb und vergleichen Sie gleiche Förderbedingungen über die Zeit.
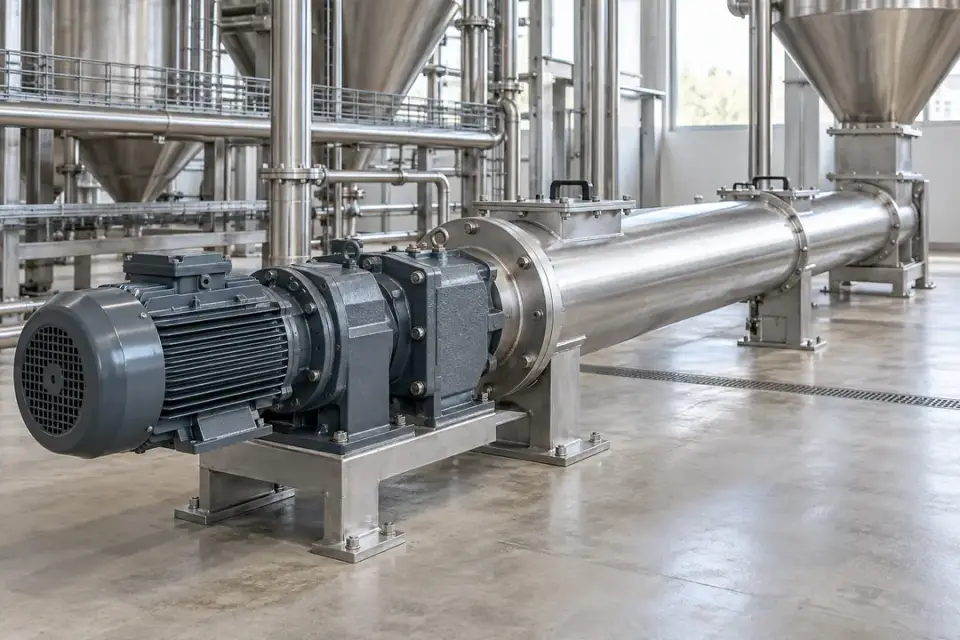
Beobachten Sie die Schwingungen des externen Antriebs einer Förderschnecke zur Unterstützung von Inspektionen, ohne Sensorhardware im Materialweg zu platzieren.
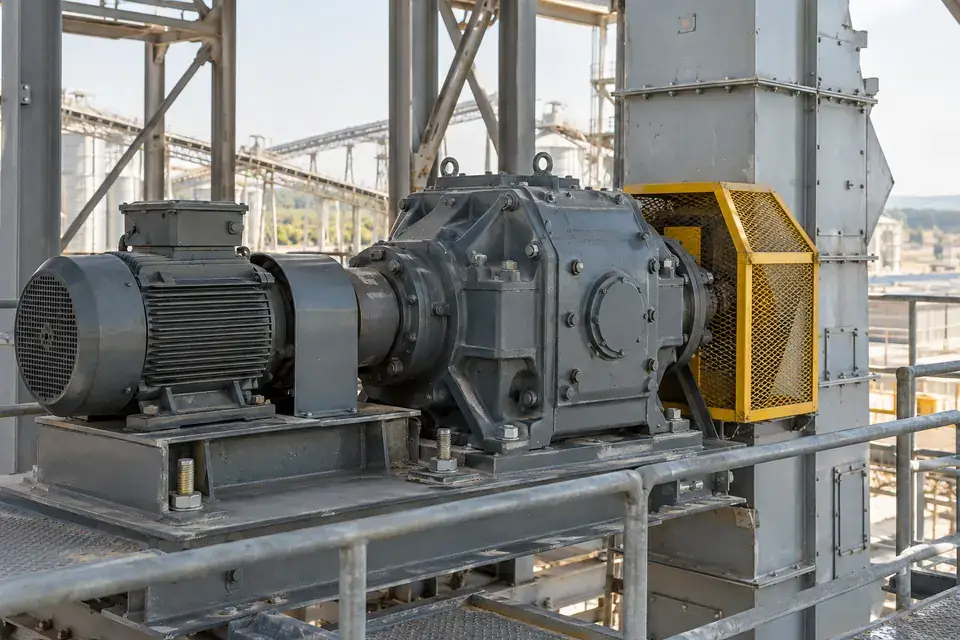
Führen Sie einen Trend am Antriebsgetriebe oder Motorlagerbereich des Becherwerks zur Unterstützung gut zugänglicher Maschineninspektionen.
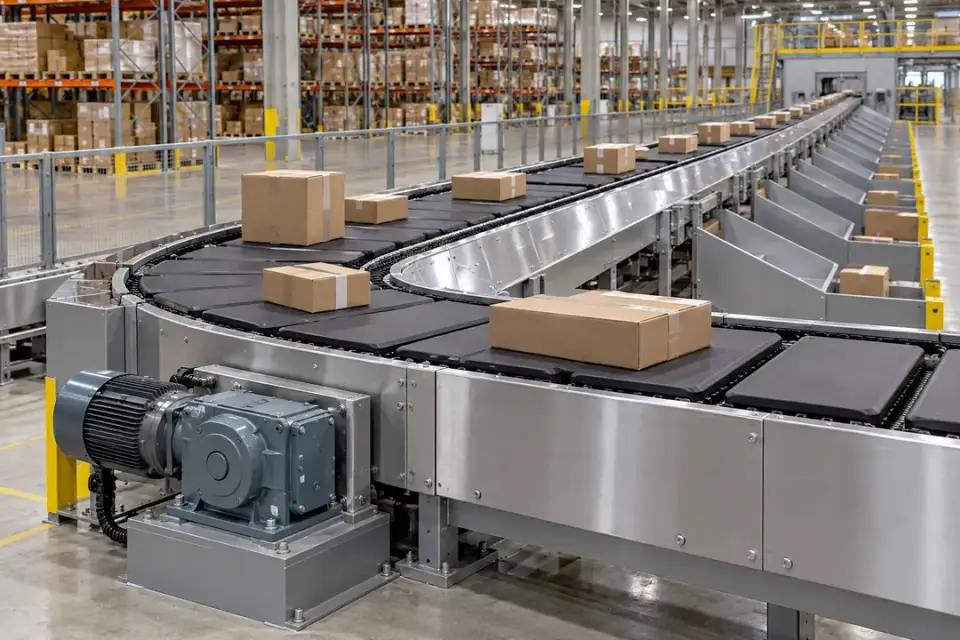
Beobachten Sie ausgewählte, feststehende Antriebslager und vergleichen Sie Schwingungen innerhalb reproduzierbarer Betriebszyklen des Sorters.
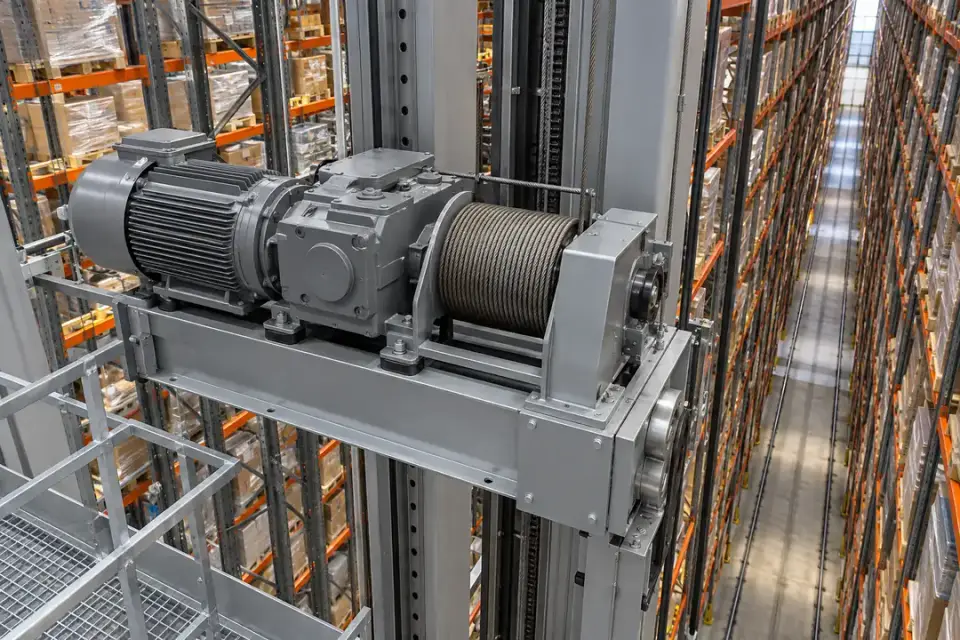
Verfolgen Sie Maschinenschwingungen an einem ausgewählten Hub- oder Fahrantrieb und dokumentieren Sie reproduzierbare Hub- oder Fahrzyklen.
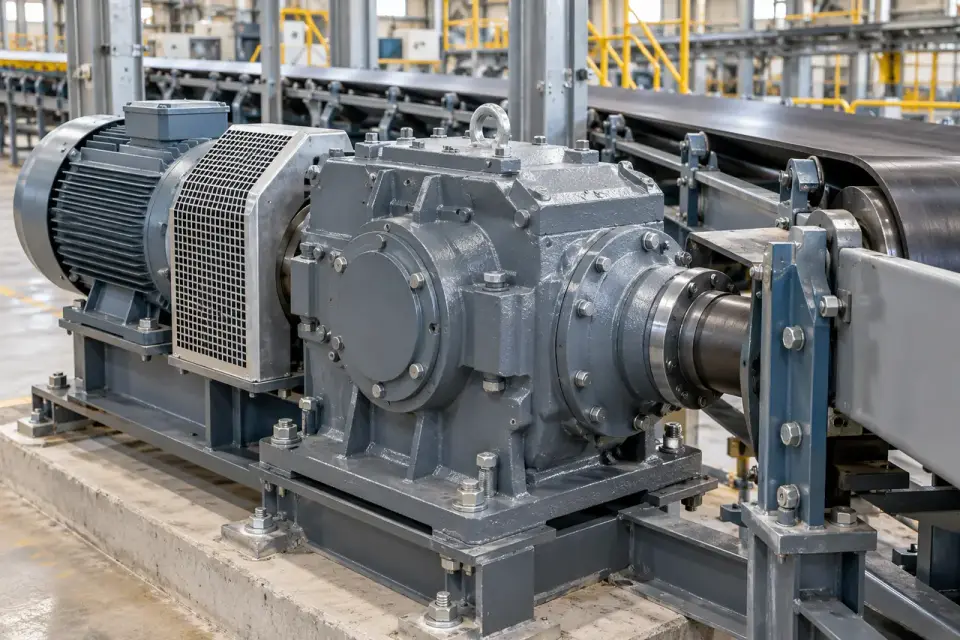
Vergleichen Sie Getriebeschwingungen unter definierter Prozesslast zur Unterstützung der Inspektion rotierender Antriebskomponenten eines Extruders.
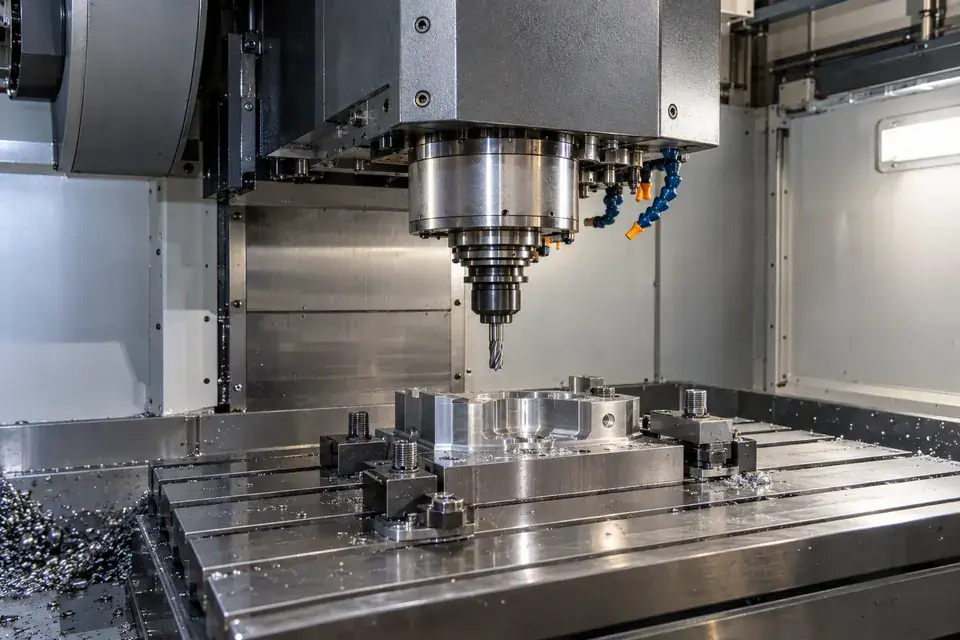
Erfassen Sie lokale Maschinenschwingungen im relevanten Produktionszustand. Stimmen Sie Montage und Kabelschutz auf die Arbeitsumgebung ab.
Verfolgen Sie ausgewählte Spindelgehäuseschwingungen bei reproduzierbaren Bearbeitungs- oder Probelaufbedingungen zur Unterstützung der Werkzeug- und Maschineninspektion.
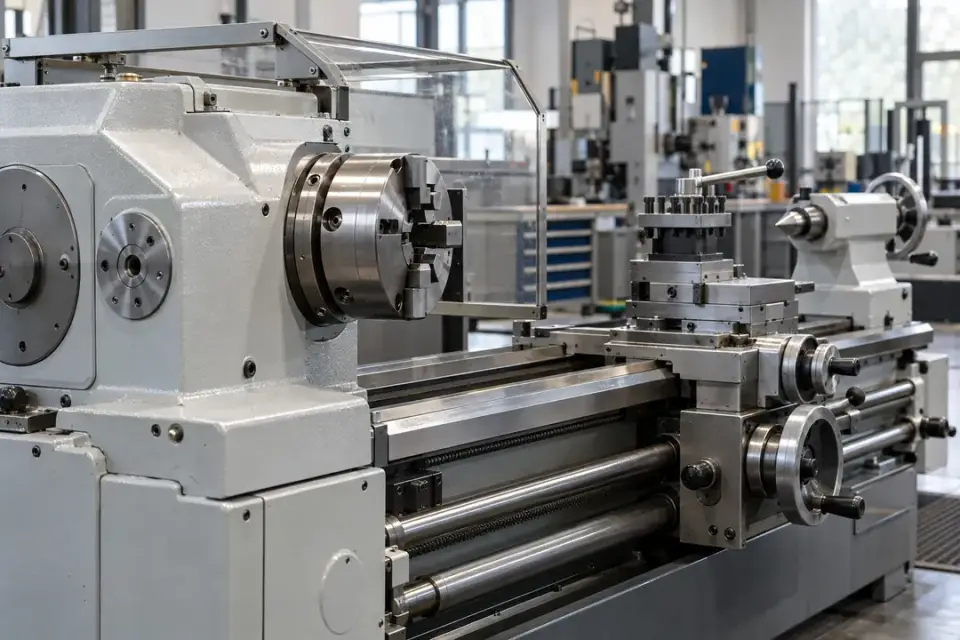
Vergleichen Sie Schwingungen am Spindelstock an einem reproduzierbaren, festen Messpunkt bei übereinstimmender Drehzahl und Bearbeitungsbelastung.
Verfolgen Sie lokale Spindelschwingungen über definierte Schleifbedingungen hinweg und nutzen Sie den Verlauf zur Planung der Inspektion rotierender Komponenten.
Erfassen Sie Schwingungen an einem festen Spindel- oder Antriebsgehäuse bei vergleichbaren Schneidvorgängen und Wartungsprobeläufen.
Beobachten Sie einen ausgewählten Motor- oder Getriebelagerbereich einer Walzlinie und beziehen Sie Trends auf dokumentierte Produktionslasten.
Verfolgen Sie einen freigegebenen, feststehenden Antriebslagermesspunkt während reproduzierbarer Produktionsphasen zur Unterstützung regelmäßiger Maschinenprüfungen.
Unterstützen Sie die Instandhaltung in der Produktion mit lokalen Maschinentrends und berücksichtigen Sie Prozessbelastung, Reinigbarkeit und Montagezugang.
Beobachten Sie die lokalen Schwingungen von Motor und Getriebe bei übereinstimmenden Mischrezepturen und Chargenlasten.
Verfolgen Sie Trends an ausgewählten festen Zentrifugenlagerpunkten und bewerten Sie Veränderungen anhand von Trommeldrehzahl, Materialzufuhr und Betriebszustand.
Beobachten Sie einen freigegebenen, feststehenden Antriebs- oder Lagerpunkt eines Separators zur Instandhaltungsbewertung bei stabilen Produktionsbedingungen.
Verfolgen Sie lokale Motor- oder Getriebeschwingungen einer Produktionslinie bei vergleichbaren Abfüll- und Verschließbedingungen.
Beobachten Sie einen freigegebenen, externen Antriebsmesspunkt während dokumentierter Trocknungsphasen zur Unterstützung der Anlageninstandhaltungsaufzeichnungen.
Erfassen Sie lokale Schwingungen an ausgewählten, feststehenden Walzenlagergehäusen und vergleichen Sie gleichwertige Produktionszustände der Papiermaschine.
Wählen Sie den rotierenden Antrieb oder das feste Lagergehäuse für die Maschinenüberwachung und prüfen Sie Messbereich und Installation anhand der normalen prozessbedingten Anregung.
Verfolgen Sie einen ausgewählten Lager- oder Antriebsmesspunkt eines Brechers und vergleichen Sie Trends anhand dokumentierter Beschickungs- und Betriebsbedingungen.
Beobachten Sie lokale Motor- oder Getriebeschwingungen einer Mahllinie und beziehen Sie Messwerte auf vergleichbare Beschickungs- und Lastzustände.
Führen Sie einen Schwingungsverlauf an ausgewählten Schredder-Antriebslagern und dokumentieren Sie Material sowie normalen Betriebszyklus.
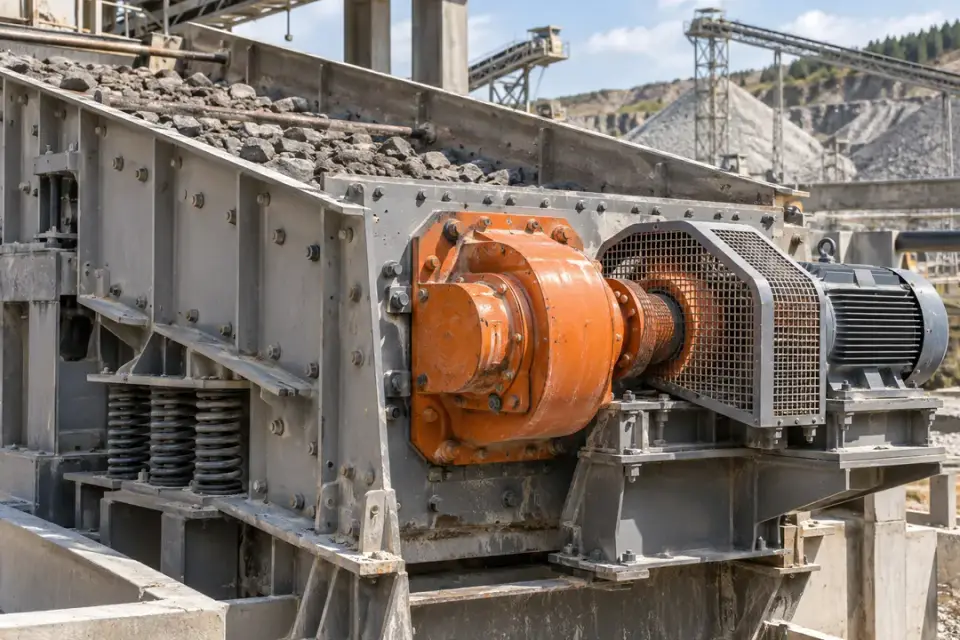
Beobachten Sie lokale Schwingungen der rotierenden Erregerlager als Maschinentrend an einem definierten, feststehenden Gehäusemesspunkt.
Verfolgen Sie einen ausgewählten Lagerbereich des Mühlenantriebs und nutzen Sie konsistente Produktionslastaufzeichnungen für aussagekräftige Trendvergleiche.
Beobachten Sie ein festes Antriebs- oder Rotorlagergehäuse und vergleichen Sie den Schwingungsverlauf innerhalb dokumentierter Materialverarbeitungsbedingungen.
SERIE UND KONFIGURATIONEN
H200, H300 und H500 sind veröffentlichte Modellbezeichnungen der H Series. Spezifizieren Sie die vollständige Messsonde, das Terminal, die Funkvariante und das Betriebsprofil im Konfigurationsvorschlag für Ihr Projekt.
Bestätigen Sie Funkvariante, externe Messsonde und Messprofil der gelieferten Konfiguration für Ihr Projekt.
Diese Konfiguration besprechen ↗Bestätigen Sie Funkvariante, externe Messsonde und Messprofil der gelieferten Konfiguration für Ihr Projekt.
Diese Konfiguration besprechen ↗Bestätigen Sie Funkvariante, externe Messsonde und Messprofil der gelieferten Konfiguration für Ihr Projekt.
Diese Konfiguration besprechen ↗| Veröffentlichte Modelle der Produktfamilie | H200 / H300 / H500 |
|---|---|
| Messbereich der RMS-Schwinggeschwindigkeit | 0–50 mm/s |
| Messfrequenzbereich | 10–5000 Hz |
| Messachsen | Einachsig oder dreiachsig, je nach ausgewählter Konfiguration |
| Anzeigeauflösung der RMS-Schwinggeschwindigkeit | 0,1 mm/s |
| Veröffentlichte Genauigkeitsbedingung | ±1 % bei Kalibrierung mit 80 Hz; vollständige gelieferte Messspezifikation bestätigen |
| Messanordnung | Externe, kabelgebundene Messsonde an einem starren Motorlagergehäuse oder Maschinenmesspunkt |
| Funkvarianten | 4G / NB-IoT / LoRa, je nach geliefertem Modell und regionaler Konfiguration |
| Datenintegration | MQTT aufgeführt; vollständigen Datenweg für die gelieferte Variante bestätigen |
| Schutzart des Terminalgehäuses | IP68; Eignung von Messsonde, Kabel und Steckverbindern separat spezifizieren |
| Veröffentlichte Betriebstemperatur | −20 °C bis +70 °C; komponentenspezifische Grenzwerte für die Installation bestätigen |
| Veröffentlichte Lagertemperatur | −20 °C bis +80 °C |
| Gerätekonfiguration | NFC-Aktivierung / lokale Einrichtung; OTA-Updates, je nach gelieferter Konfiguration |
| Referenz zur Batterielebensdauer | Über 10 Jahre bei stündlicher Datenübertragung unter festgelegten Bedingungen; abhängig von Konfiguration und Betriebsbelastung |
Teilen Sie uns die Komponente, starre Montagefläche, Messrichtung, den Drehzahlbereich und die normalen Lastzustände mit.
Wählen Sie eine einachsige oder dreiachsige Messung und spezifizieren Sie die relevanten Maschinenfrequenzen innerhalb des Messbereichs von 10–5000 Hz. Der RMS-Schwinggeschwindigkeitsbereich beträgt 0–50 mm/s bei einer Anzeigeauflösung von 0,1 mm/s. Vereinbaren Sie Erfassungsbetrieb, Datenübertragung und Kalibrieranforderungen.
Prüfen Sie Bedingungen für Messsonde und Kabel, Terminalstandort, Funkabdeckung, Datenübertragung, Alarme und die Übergabe an die Plattform.
KONNEKTIVITÄT UND INTEGRATION
Verbinden Sie die konfigurierten Messwerte mit Hitelecom Cloud oder einer kompatiblen Kundenplattform. MQTT ist in der Spezifikation der Produktfamilie aufgeführt. Vereinbaren Sie Nachrichtenformat, Endpunkt und unterstützte Authentifizierung passend zur ausgewählten Funkvariante und zur weiterführenden Verbindung.
Wählen Sie das gelieferte Modem und die regionalen Frequenzbänder anhand der Netzbetreiberverfügbarkeit und der Abdeckung am Terminalstandort. Vereinbaren Sie Messzeitplan, Übertragungsprofil und den konfigurierten Benachrichtigungsablauf.
Stimmen Sie das gelieferte Funkprotokoll, die regionalen Einstellungen und den Empfänger oder das Gateway aufeinander ab. Spezifizieren Sie eine etwaige LoRaWAN-Anforderung zusammen mit dem Modell und der vollständigen weiterführenden Verbindung.
Vereinbaren Sie Gerätekennung, Maschinen- und Messpunktbezeichnungen, Messgröße, Einheiten und Zeitstempel anhand einer Beispielnachricht. Bestätigen Sie den MQTT-Endpunkt und die unterstützte Authentifizierung für die gelieferte Konfiguration. Testen Sie anschließend den vollständigen Datenweg zur vorgesehenen Plattform und zu den Benachrichtigungsempfängern.
Plattformintegration besprechen ↗ANTWORTEN FÜR IHR PROJEKT
Antworten zur Spezifikation von Maschinenmessungen, zur Planung der kabelgebundenen Sondeninstallation und zur Einbindung von Messwerten in den Instandhaltungsablauf.
Frage zu Ihrem Projekt stellen ↗Die Hitelecom H Series verwendet eine externe, kabelgebundene Messsonde zur Überwachung hochfrequenter Maschinenschwingungen. Die Schwinggeschwindigkeit wird als Effektivwert (RMS) in einem Bereich von 0–50 mm/s bei einer Anzeigeauflösung von 0,1 mm/s angegeben. Der spezifizierte Messfrequenzbereich beträgt 10–5000 Hz. Wählen Sie die einachsige oder dreiachsige Messung passend zur Maschine und zum Montagepunkt und konfigurieren Sie anschließend das drahtlose Übertragungsprofil.
Montieren Sie die Messsonde direkt auf einem freigegebenen, starren Bereich des Motorlagergehäuses oder Lagerschilds nahe dem zu überwachenden Lager. Verwenden Sie das mitgelieferte Montageverfahren und eine vorbereitete Messfläche. Dokumentieren Sie die Messpunktkennung und die einachsige Messrichtung oder dreiachsige Orientierung. Sichern Sie das Kabel und platzieren Sie das drahtlose Terminal separat mit geeignetem Zugang und Funkabdeckung.
Typische Projektkandidaten sind Elektromotoren, Pumpen, Ventilatoren, Kompressoren, Getriebe, Förderanlagen, Werkzeugmaschinenspindeln, Mischer und Zentrifugen. Wählen Sie einen starren, feststehenden Messpunkt nahe der relevanten Komponente und stimmen Sie das nutzbare Frequenzband, den Messbereich und die Installationsbedingungen der gelieferten Messsonde auf die Maschine ab. Diese Produktfamilie mit externer Messsonde ist für die Überwachung hochfrequenter Maschinenschwingungen vorgesehen.
Das Sondenkabel verbindet den mechanischen Messpunkt mit dem Überwachungsterminal. Die konfigurierte 4G-, NB-IoT- oder LoRa-Verbindung übernimmt die Datenübertragung zum entfernten Ziel. Planen Sie Sondenposition, freigegebene Kabellänge und Terminalstandort gemeinsam und berücksichtigen Sie Maschinenzugang, Kabelschutz und Funkabdeckung.
Der spezifizierte Messfrequenzbereich beträgt 10–5000 Hz. Dies ist der Schwingungsfrequenzbereich, der an der Messsonde erfasst wird, und nicht die drahtlose Übertragungsrate. Die Kalibrierbedingung bei 80 Hz ist eine separate Kalibrierreferenz. Teilen Sie uns Maschinendrehzahl, Zielkomponenten und Montageanordnung mit, damit das Erfassungs- und Übertragungsprofil auf die Anwendung abgestimmt werden kann.
Ja. Einachsige und dreiachsige Konfigurationen sind verfügbar. Eine einachsige Konfiguration misst Schwingungen entlang der gewählten Messrichtung. Eine dreiachsige Konfiguration misst entlang dreier Achsen am selben Montagepunkt. Spezifizieren Sie die Konfiguration und Montageorientierung für Ihre Maschine. Die Anzeigeauflösung der RMS-Schwinggeschwindigkeit beträgt 0,1 mm/s.
Dokumentieren Sie Drehzahl, Last und Betriebsphase der Maschine im Überwachungsplan. Legen Sie vergleichbare Referenzzustände für relevante Bedingungen fest, etwa eine stabile Betriebsdrehzahl oder eine reproduzierbare Phase des Produktionszyklus. Bewerten Sie Veränderungen anhand dieser Bedingungen und der Instandhaltungshistorie, damit der Trend eine gezielte Inspektion unterstützt.
Verwenden Sie das freigegebene Montageverfahren auf einer sauberen, ebenen und starren Messfläche. Die mechanische Ankopplung beeinflusst den Frequenzgang im montierten Zustand. Prüfen Sie daher die Sensorschnittstelle und gegebenenfalls den Montagesockel für das Zielfrequenzband. Sichern Sie das Kabel mit Zugentlastung und geeignetem Spiel und führen Sie es sicher an beweglichen Teilen und Motorstromleitungen vorbei.
Vereinbaren Sie einen normalen Betriebsreferenzzustand, die zu prüfenden Werte und eine praxisgerechte Inspektionsreaktion. Eine anhaltende Veränderung an einem gekennzeichneten Messpunkt kann das Team bei der Priorisierung von Prüfungen und beim Vergleich vor und nach Wartungsarbeiten unterstützen. Die detaillierte Fehlerinterpretation hängt von der Maschine, den verfügbaren Messdaten und dem im Projekt eingesetzten Analyseverfahren ab.
Teilen Sie uns Maschinentyp, Drehzahlbereich, Betriebszyklus, Zielkomponenten, Fotos der vorgeschlagenen Montagepunkte und den Bedarf an einachsiger oder dreiachsiger Messung mit. Ergänzen Sie Umgebung, Anforderungen an die Kabelführung, Mess- und Übertragungsintervalle, Land sowie bevorzugte Plattform oder Kommunikationsverbindung. Diese Angaben helfen, Messsonde, Terminal und Datenanforderungen auf Ihre Installation abzustimmen.
LASSEN SIE UNS ÜBER IHR PROJEKT SPRECHEN
Teilen Sie uns Maschine, Betriebsbedingungen und Überwachungsziel mit. Wir helfen Ihnen, kabelgebundene Messsonde, Messkonfiguration und Funkverbindung aufeinander abzustimmen, und besprechen anschließend Ihr Angebot.
sales@hitelecom.cn ↗Ein Maschinenfoto, eine Detailaufnahme des Lagergehäuses oder eine Instandhaltungsspezifikation hilft uns bei der Installationsplanung. Ergänzen Sie Betriebsdrehzahl, Last, Kabelführung sowie Ihre Anforderungen an Datenübertragung oder Plattform.